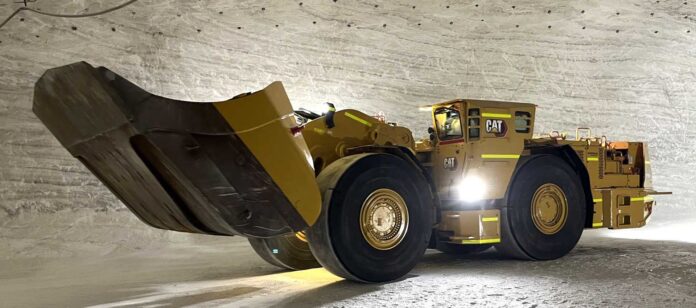
Wie kommt ein Kamel durch ein Nadelöhr? Was schon sprichwörtlich unmöglich erscheint, bekam im Steinsalzbergwerk Borth von K+S eine ganz praktische Dimension. Die Aufgabe, vor der Zeppelin stand: einen rund 56 Tonnen schweren Cat Untertage-Fahrlader R2900 XE durch einen Förderschacht zu bringen, der gerade einmal 2,20 mal 1,95 Meter misst. An der engsten Stelle blieben später gerade einmal fünf Millimeter Luft. Mit einer gewöhnlichen Demontage war es nicht getan. Also wurde der fabrikneue Untertage-Fahrlader von Zeppelin Servicemitarbeitern nahezu vollständig zerlegt, sein Hauptrahmen in drei Teile getrennt und die Maschine 742 Meter unter die Erde befördert. Dort begann das Puzzle im XXL-Format und zugleich die eigentliche Millimeterarbeit: Aus den Einzelteilen musste wieder exakt die Maschine entstehen, die über Tage zerlegt worden war.
Bevor der R2900 XE überhaupt nach Borth kommen konnte, mussten die beteiligten Unternehmen gemeinsam zahlreiche technische und logistische Fragen klären. Denn der dieselelektrische Untertage-Fahrlader von Cat ist der erste, der in Deutschland und damit auch bei K+S in Betrieb ging. Bis die passende Lösung feststand, waren zahlreiche Abstimmungen innerhalb von Zeppelin sowie mit Caterpillar erforderlich. Der Verkauf wurde über die Zeppelin Niederlassung Kassel und mit dem Niederlassungsleiter Johannes Wicker sowie dem leitenden Verkaufsrepräsentanten Daniel Siegfried abgewickelt, die K+S als Kunden betreuen. Eingebunden war das zentrale Produktmanagement um Simon Husemann. Für die eigentliche Projektausführung kam jedoch die Zeppelin Niederlassung Oberhausen ins Spiel, da das Salzbergwerk Borth in deren Servicegebiet liegt. Entsprechend eng arbeiteten die beteiligten Niederlassungen bei der Vorbereitung und Umsetzung zusammen. Das betraf den Service mit Andreas Gärmer, Leiter des Servicezentrums NRW, Bulut Haci, den Oberhausener Serviceleiter, sowie Reiner Friedrich, den Kasseler Serviceleiter, um die passende Lösung für K+S zu finden. Gerade auf Serviceseite erforderte das ungewöhnliche Projekt einen engen Austausch untereinander.
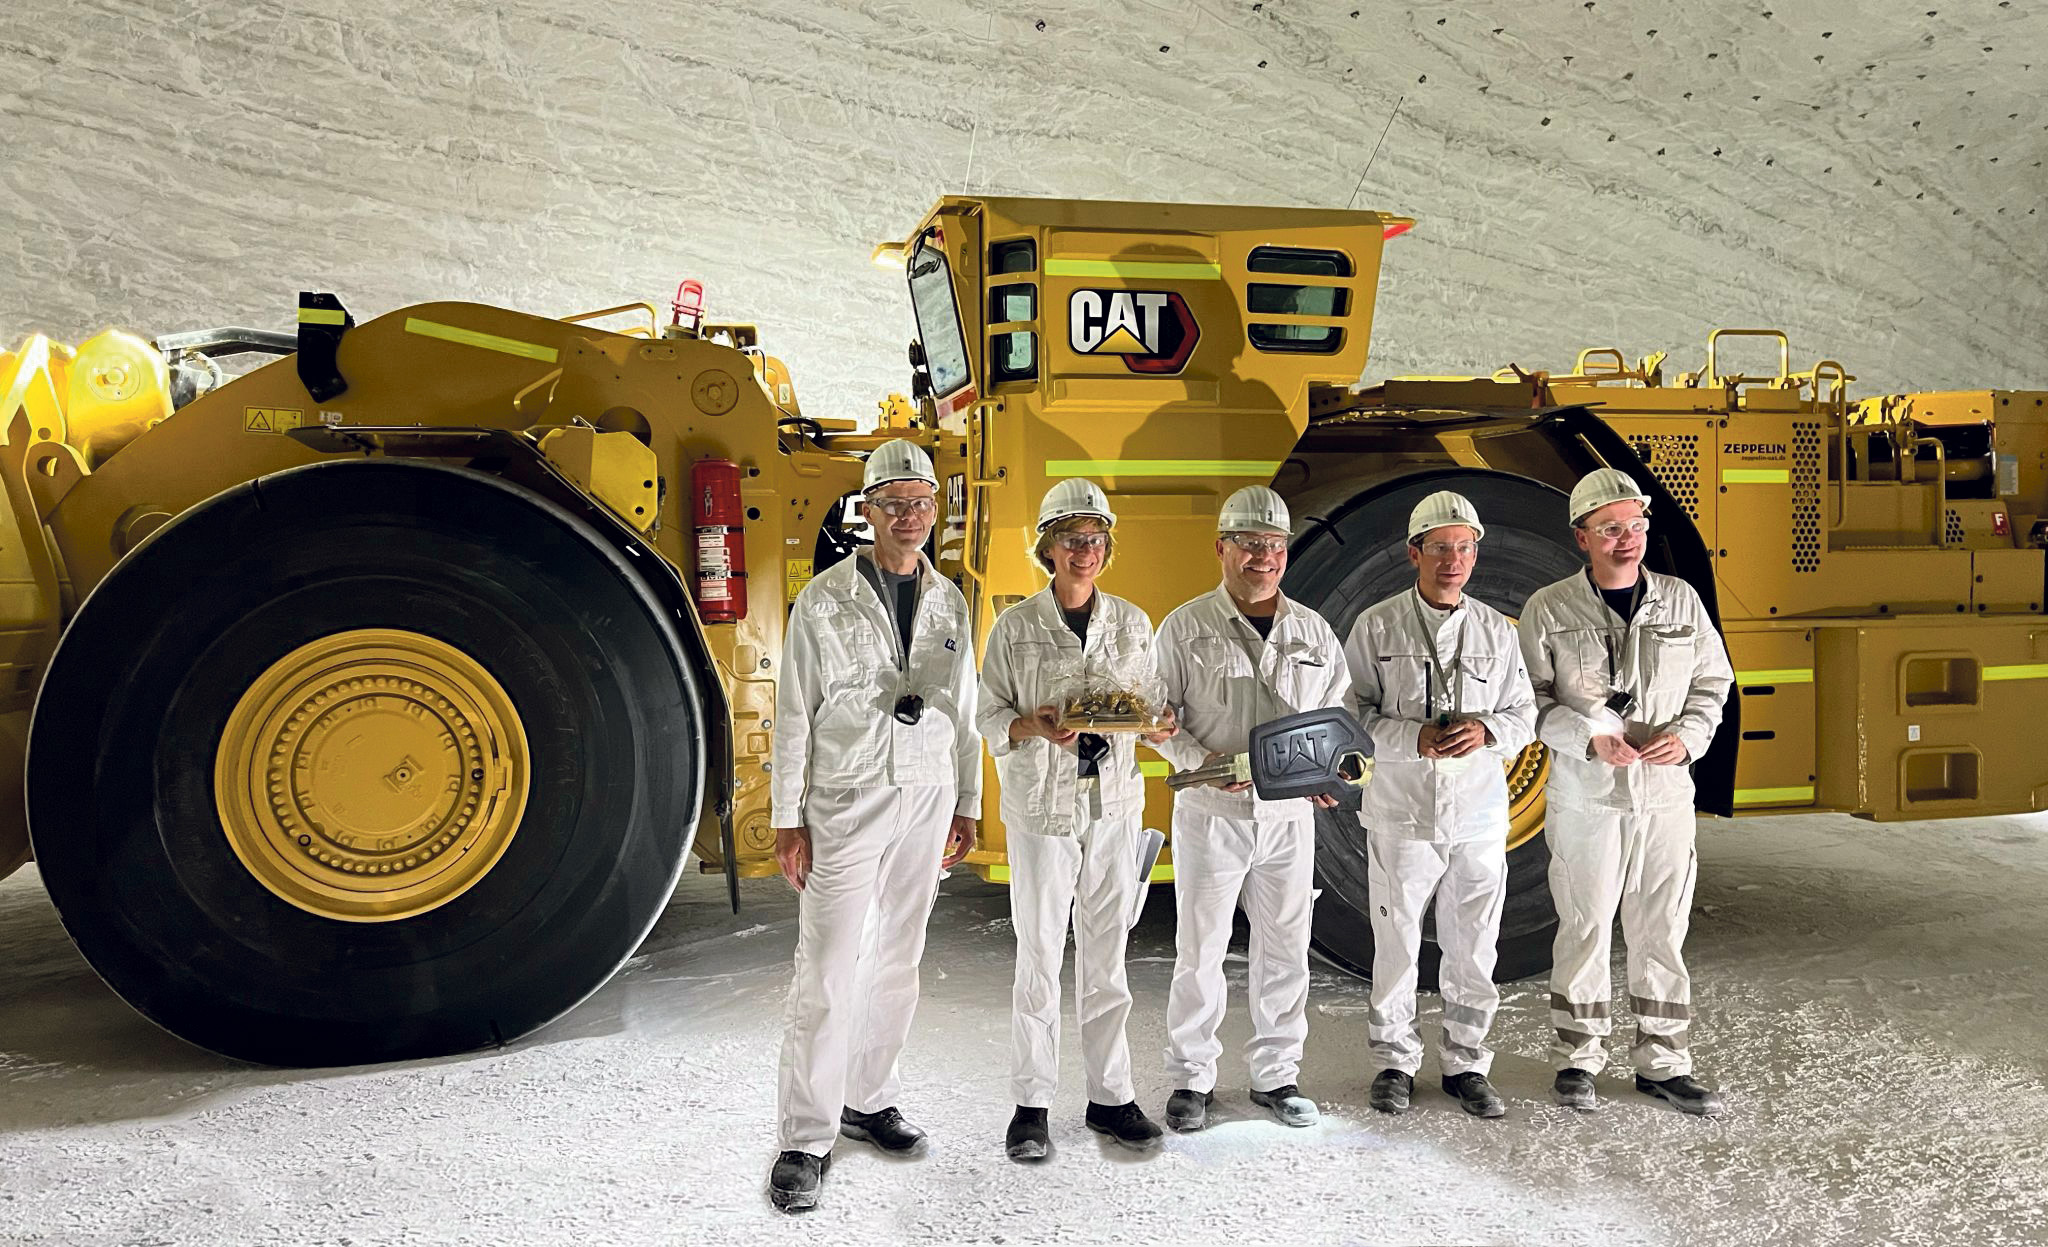
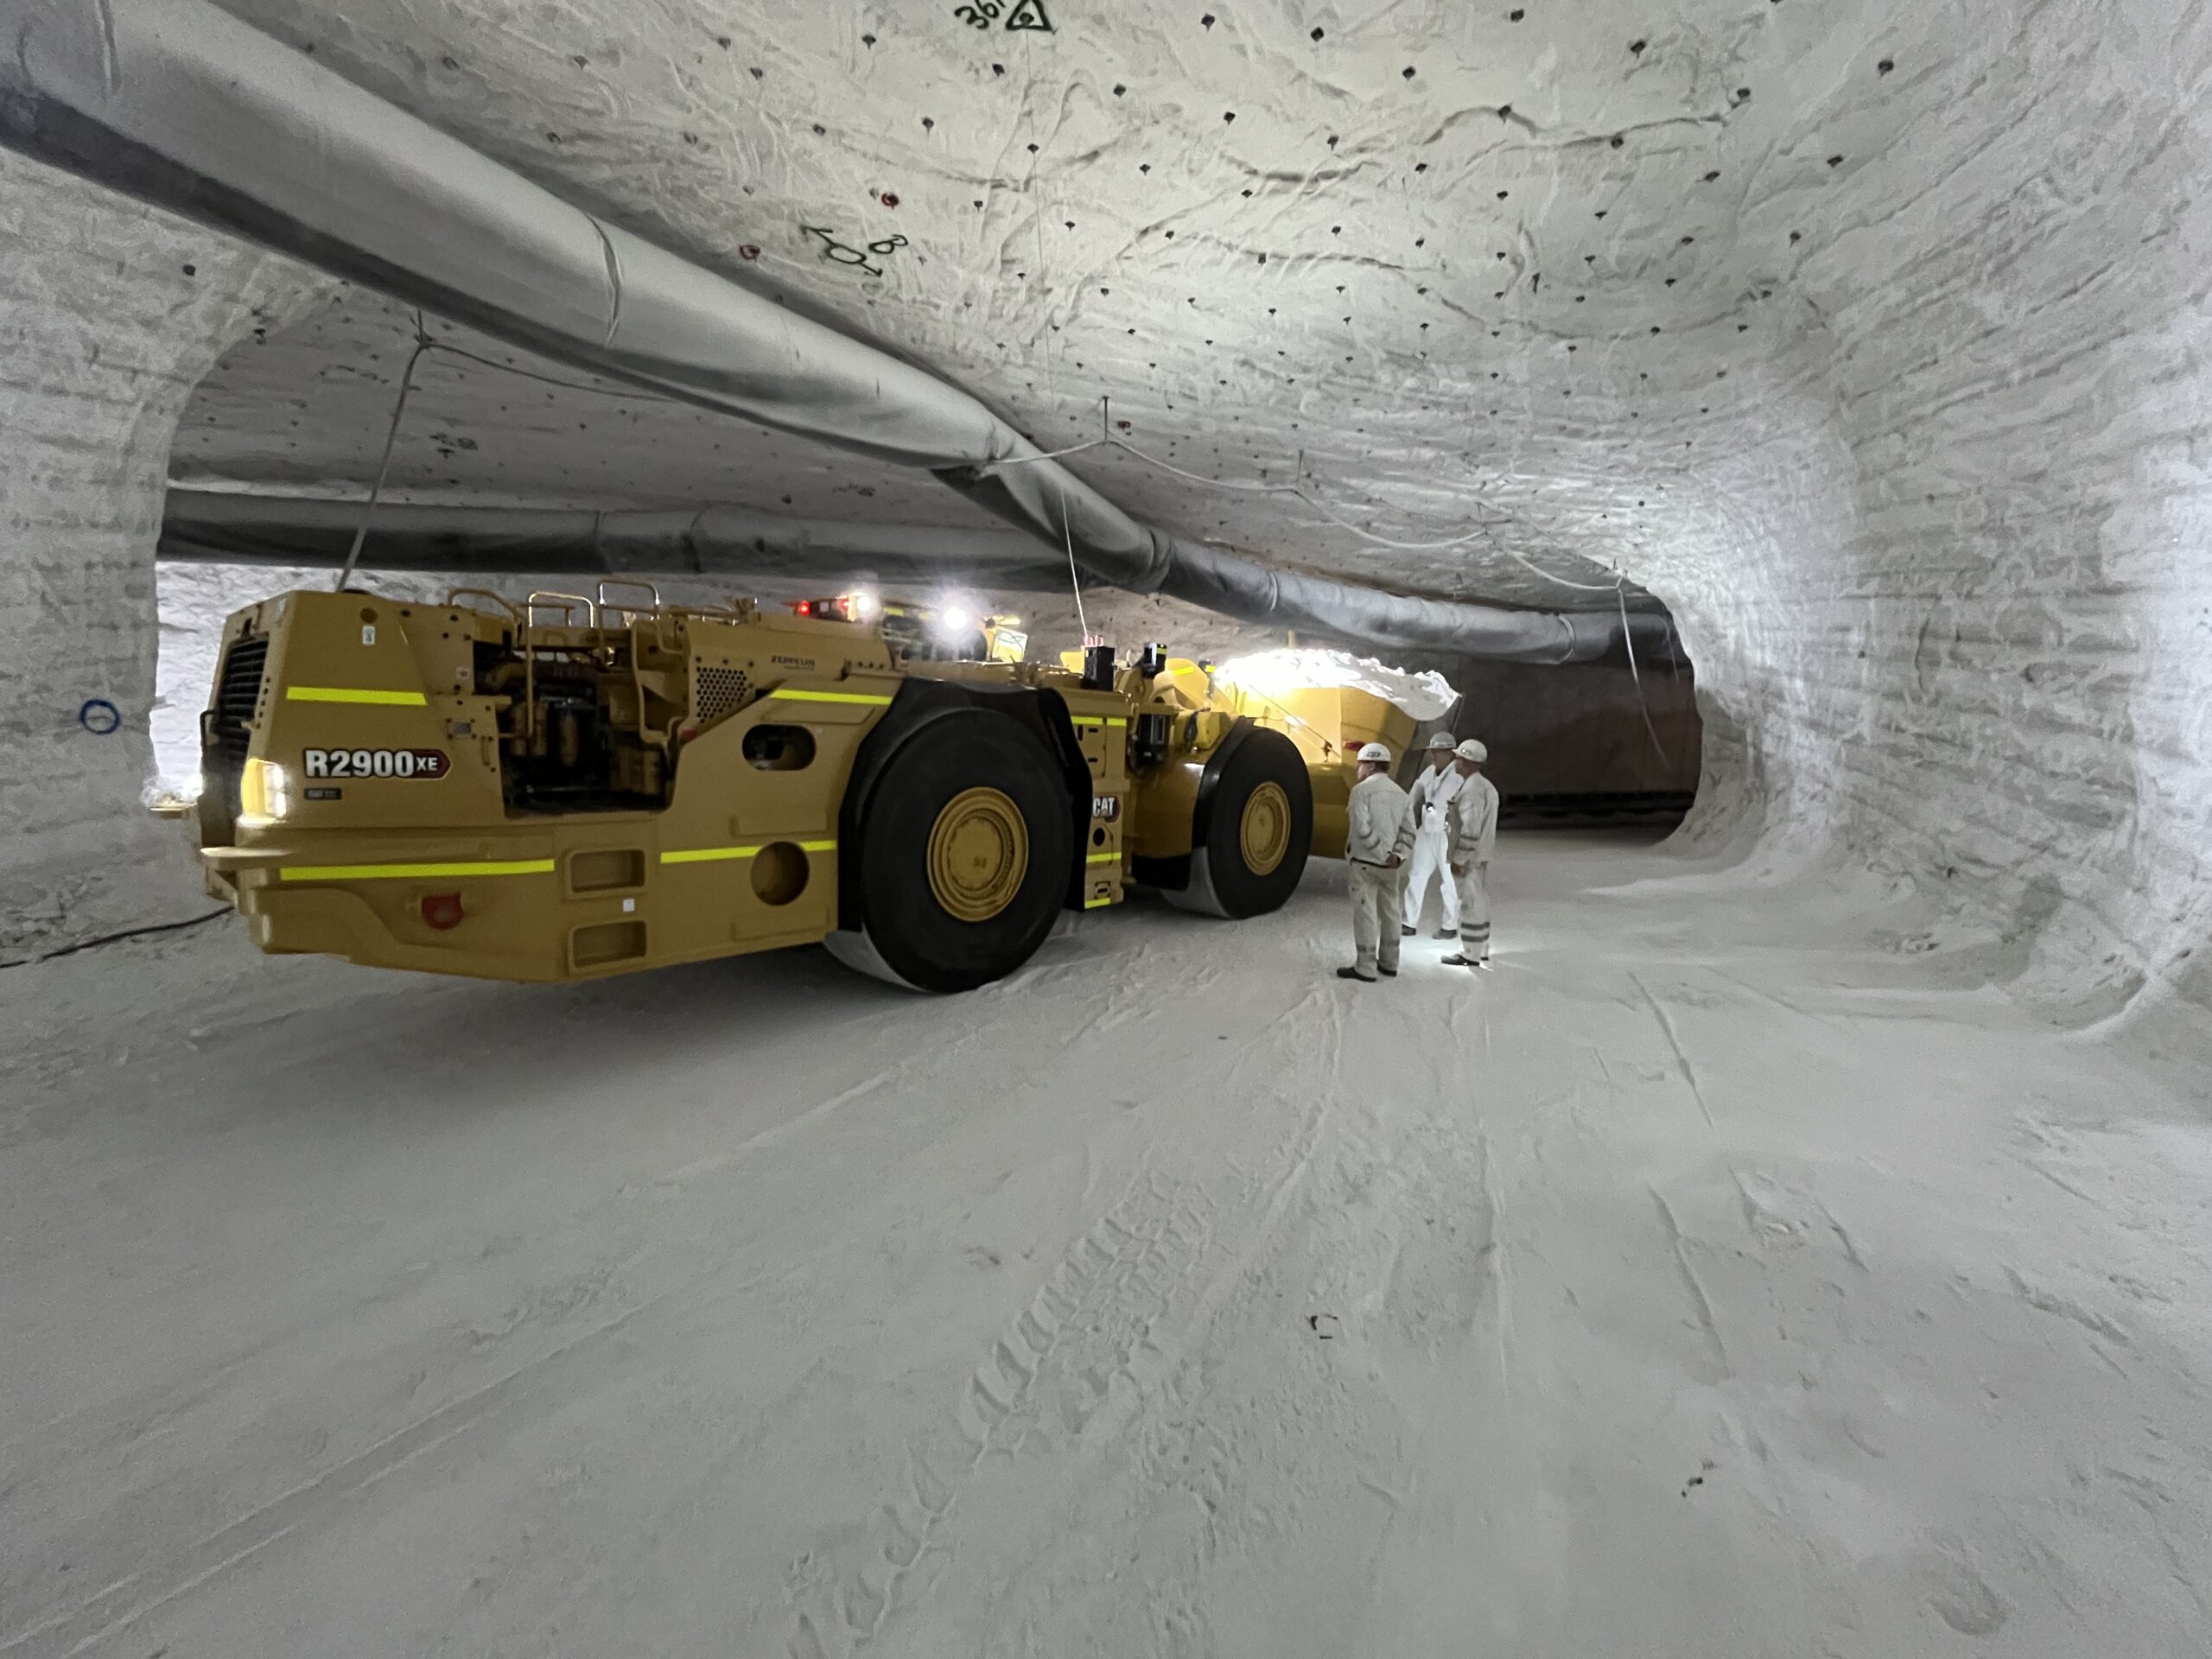
Übergabe mit (von links): Roland Keidel, Gesamtleiter Technology und Engineering bei K+S, Dr. Carin-Martina Tröltzsch, stellvertretende Vorstandsvorsitzende und Chief Operating Officer (COO) bei K+S, Holger Schulz, Vorsitzender der Geschäftsführung der Zeppelin Baumaschinen GmbH, Dr. Jürgen Choné, K+S-Werkleiter in Borth, und Nicolai Martens, Leiter Produktion und Technik unter Tage bei K+S in Borth. Fotos: K+S
Bei einer Grubenfahrt nahmen die Beteiligten zunächst den späteren Montagebereich und die Werkstatt von K+S unter Tage in Augenschein. Dabei wurde schnell deutlich: Die entscheidende Herausforderung bestand nicht allein darin, die Maschine für den Einsatz unter Tage auszurüsten, sondern sie musste überhaupt erst dorthin gelangen. Die Lösung, die Zeppelin finden und umsetzen musste, war ebenso radikal wie technisch anspruchsvoll. Damit betrat das Unternehmen auch Neuland. Zeppelin Mitarbeiter übernahmen dabei die komplette Demontage, Brennschneidarbeiten, Schweißarbeiten und den Zusammenbau. „Bei diesem Projekt musste wirklich alles passen: von den speziell angefertigten Montagelehren über zwei 3D-Scans bis zum Zusammenfügen des zuvor getrennten Maschinenrahmens. Wenn beim Transport nur fünf Millimeter Luft bleiben und beim Schweißen selbst die Temperatur im Stahl permanent kontrolliert werden muss, gibt es keinen Spielraum für Ungenauigkeiten“, fasste Diplom-Ingenieur Andreas Gärmer die Anforderungen zusammen.
Exakt geplante Arbeitsschritte
Von Anfang an standen die Grenzen fest: Der Korb im Schacht misst 2,20 mal 1,95 Meter bei fünf Metern Höhe. Für die einzelnen Komponenten galt zudem eine Gewichtsbeschränkung von 8,5 Tonnen. Damit war klar: Entscheidend würde nicht allein sein, wie, sondern wo man einen Cat R2900 XE zerlegt. Dafür mussten die Arbeitsschritte exakt geplant, technische Zeichnungen ausgewertet und die Trennstellen des Rahmens festgelegt werden. In enger Abstimmung mit Caterpillar entstand ein Schnittplan. Zeppelin erarbeitete darüber hinaus Schweißplan und Schweißanweisungen.
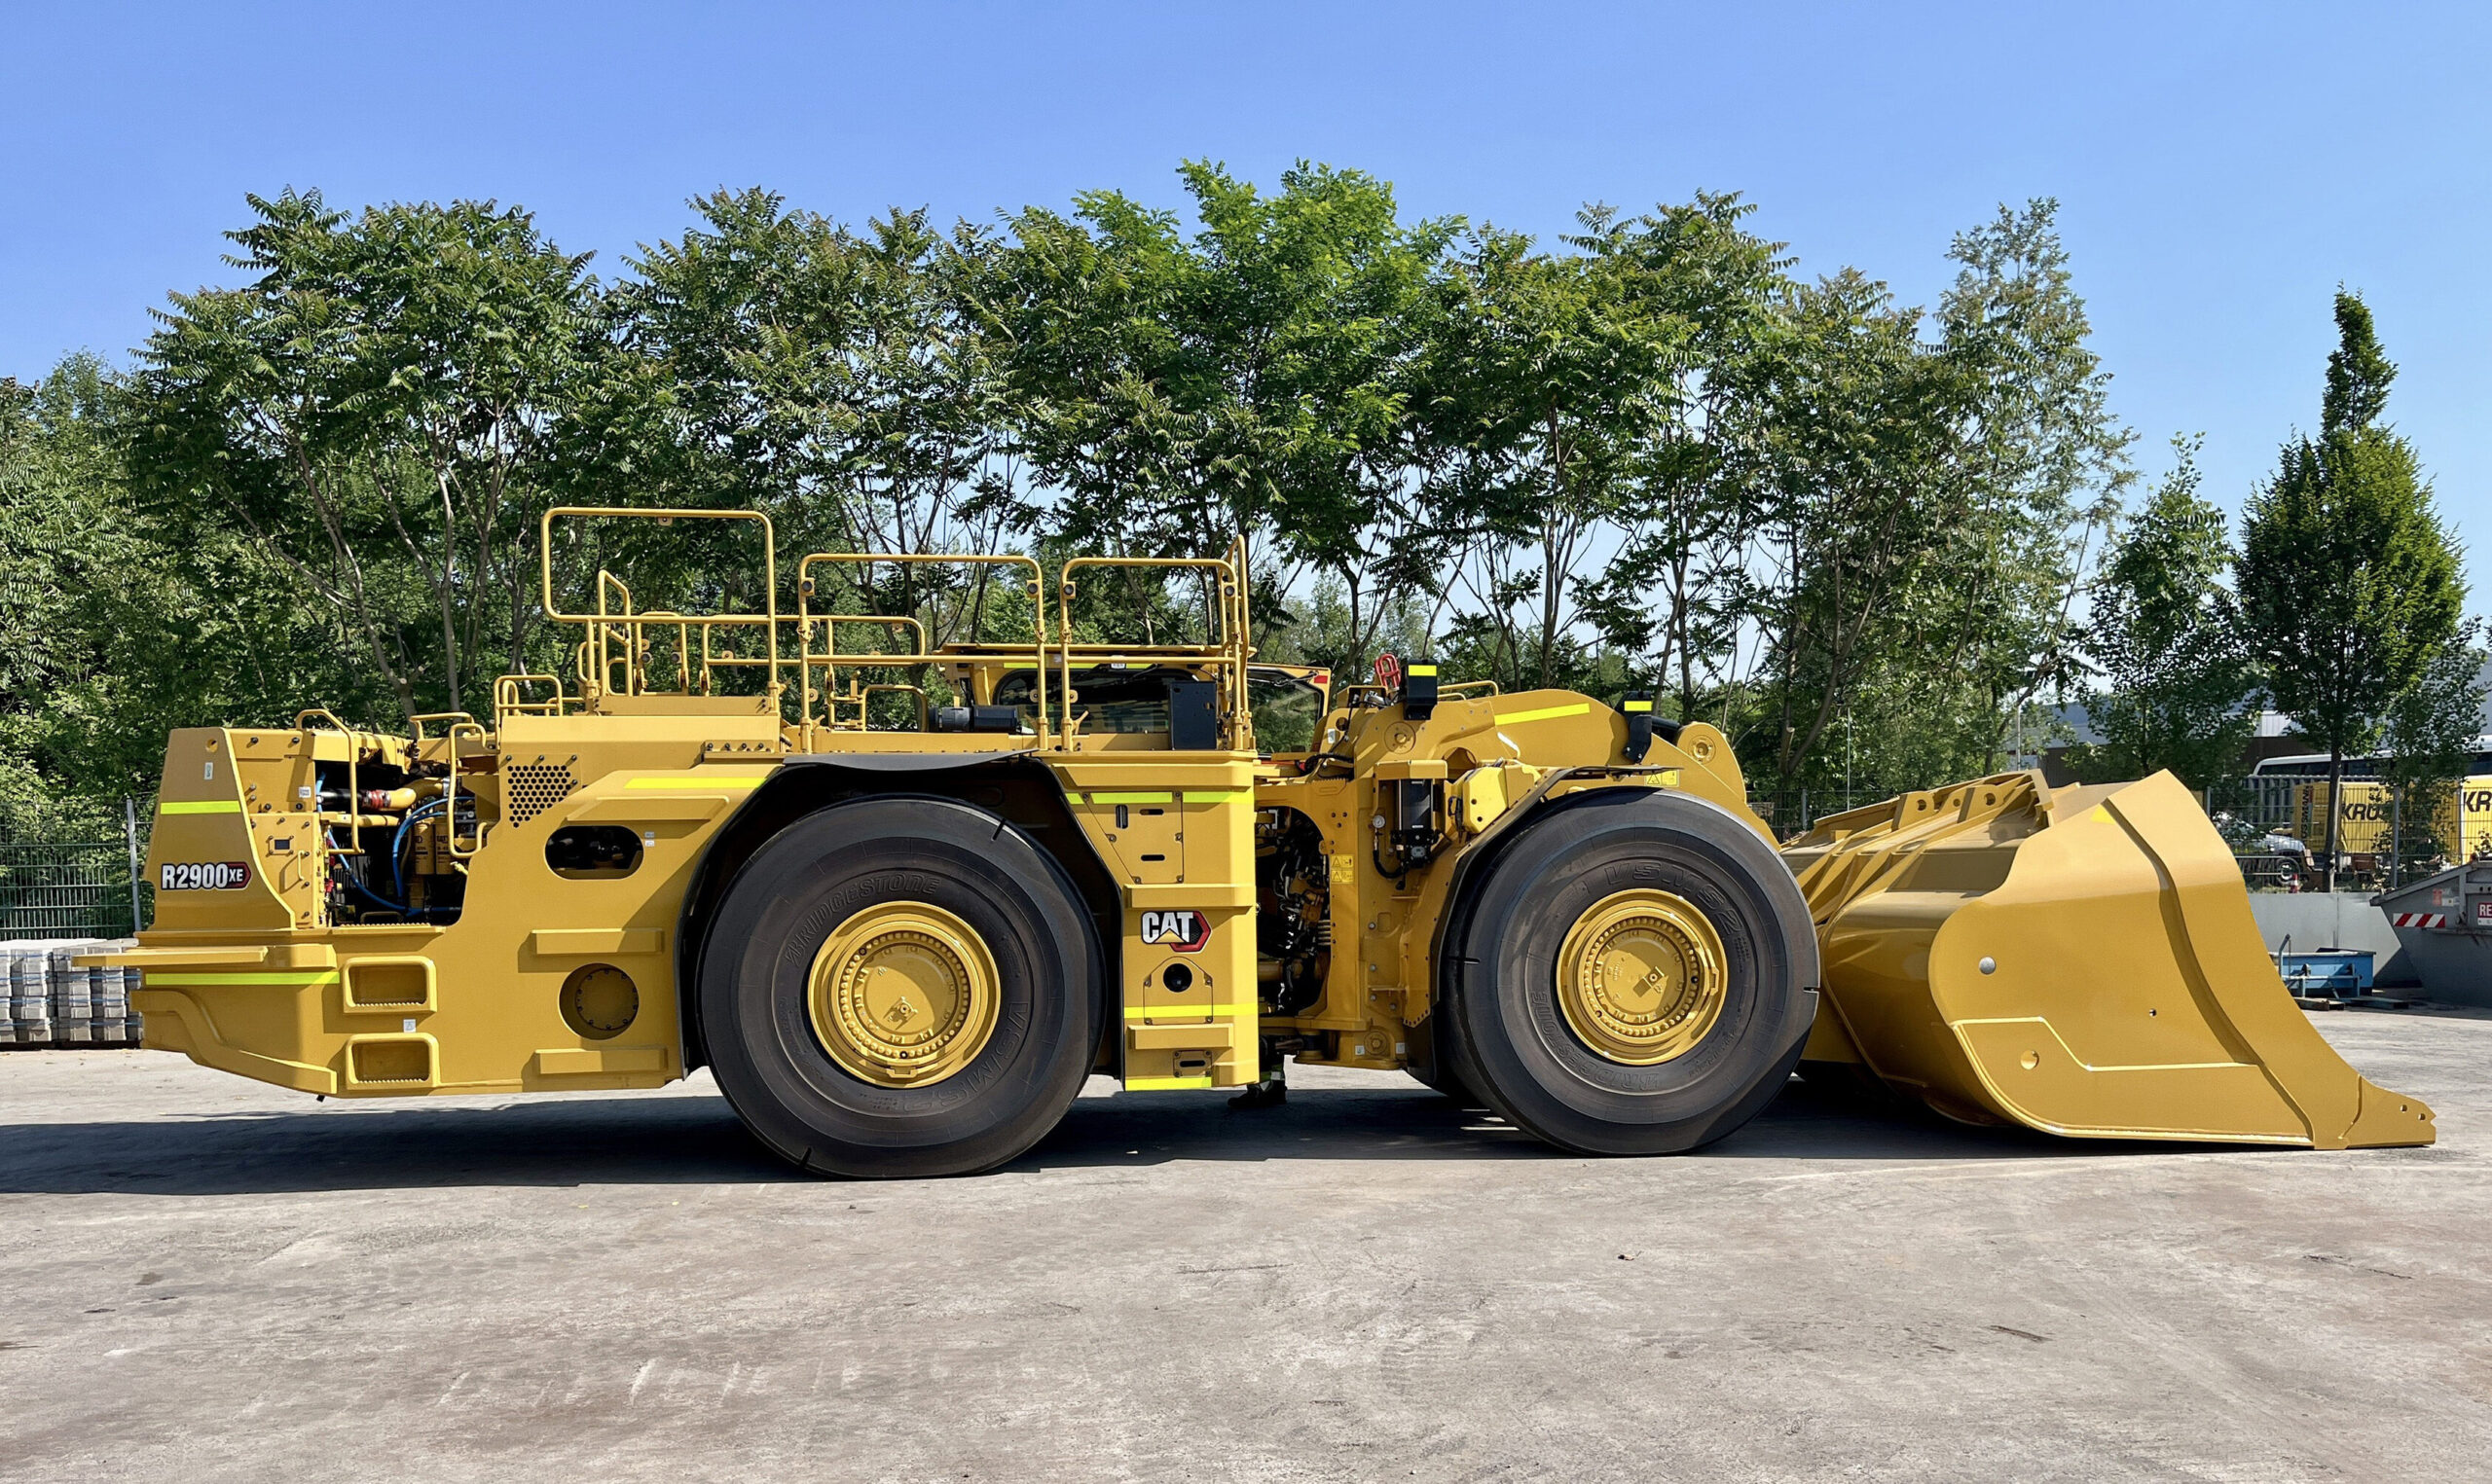
Als die Maschine Ende Mai angeliefert wurde, begann in der Werkstatt der Zeppelin Niederlassung Oberhausen eine Demontage, die eher an einen umfassenden Rebuild erinnerte. Mit einem entscheidenden Unterschied: Normalerweise werden dabei ältere Baumaschinen grundlegend aufgearbeitet. Für K+S zerlegte Zeppelin dagegen eine fabrikneue Maschine nahezu vollständig – eine Arbeit, die weit über die sonst üblichen Arbeiten in der Werkstatt von Zeppelin hinausging. Schaufel, Kabine, Antriebskomponenten, Achsen, Hubgerüst und zahlreiche weitere Bauteile waren zu demontieren. Stück für Stück verlor der Cat R2900 XE damit alles, was ihn äußerlich als Fahrlader erkennen ließ. Beide Deckenkrane der Werkstatt mit insgesamt drei Laufkatzen kamen zum Einsatz, teilweise gleichzeitig, um den Rahmen zu drehen. Stapler übernahmen das Positionieren und Bewegen der schweren Bauteile. Am Ende blieb der freigelegte Hauptrahmen bestehen, der jedoch zu groß für den Schacht war. Bevor Brennschneider angesetzt werden konnten, wurde deshalb seine Geometrie mittels 3D-Scan exakt erfasst. Das digitale Abbild des Anlieferungszustands sollte später zur Referenz werden: Wenn die drei Rahmenteile unter Tage wieder zusammengeschweißt waren, musste ihre Geometrie möglichst genau dem ursprünglichen Zustand entsprechen. Getrennt wurde in Bereichen des Rahmens, die geringeren Belastungen ausgesetzt sind. Gleichzeitig sollte die zentrale Verbindung zwischen Vorder- und Hinterwagen, das Knickgelenk, im Originalzustand erhalten bleiben. Deshalb musste der Rahmen sowohl längs als auch quer getrennt werden. Vor den Brennschnitten schweißten die Fachleute Montagefixpunkte an. Zusätzlich ließ Zeppelin bei einem Stahl- und Anlagenbauer spezielle Lehren anfertigen. Sie sollten später tief unter der Erde dafür sorgen, dass aus drei Rahmenteilen wieder exakt ein Rahmen wurde. Nach dem Trennen begann eine Arbeit, die viel Handarbeit verlangte: die Vorbereitung der späteren Schweißnähte. An allen zu verschweißenden Bereichen musste eine 25-Grad-Fase angearbeitet werden.
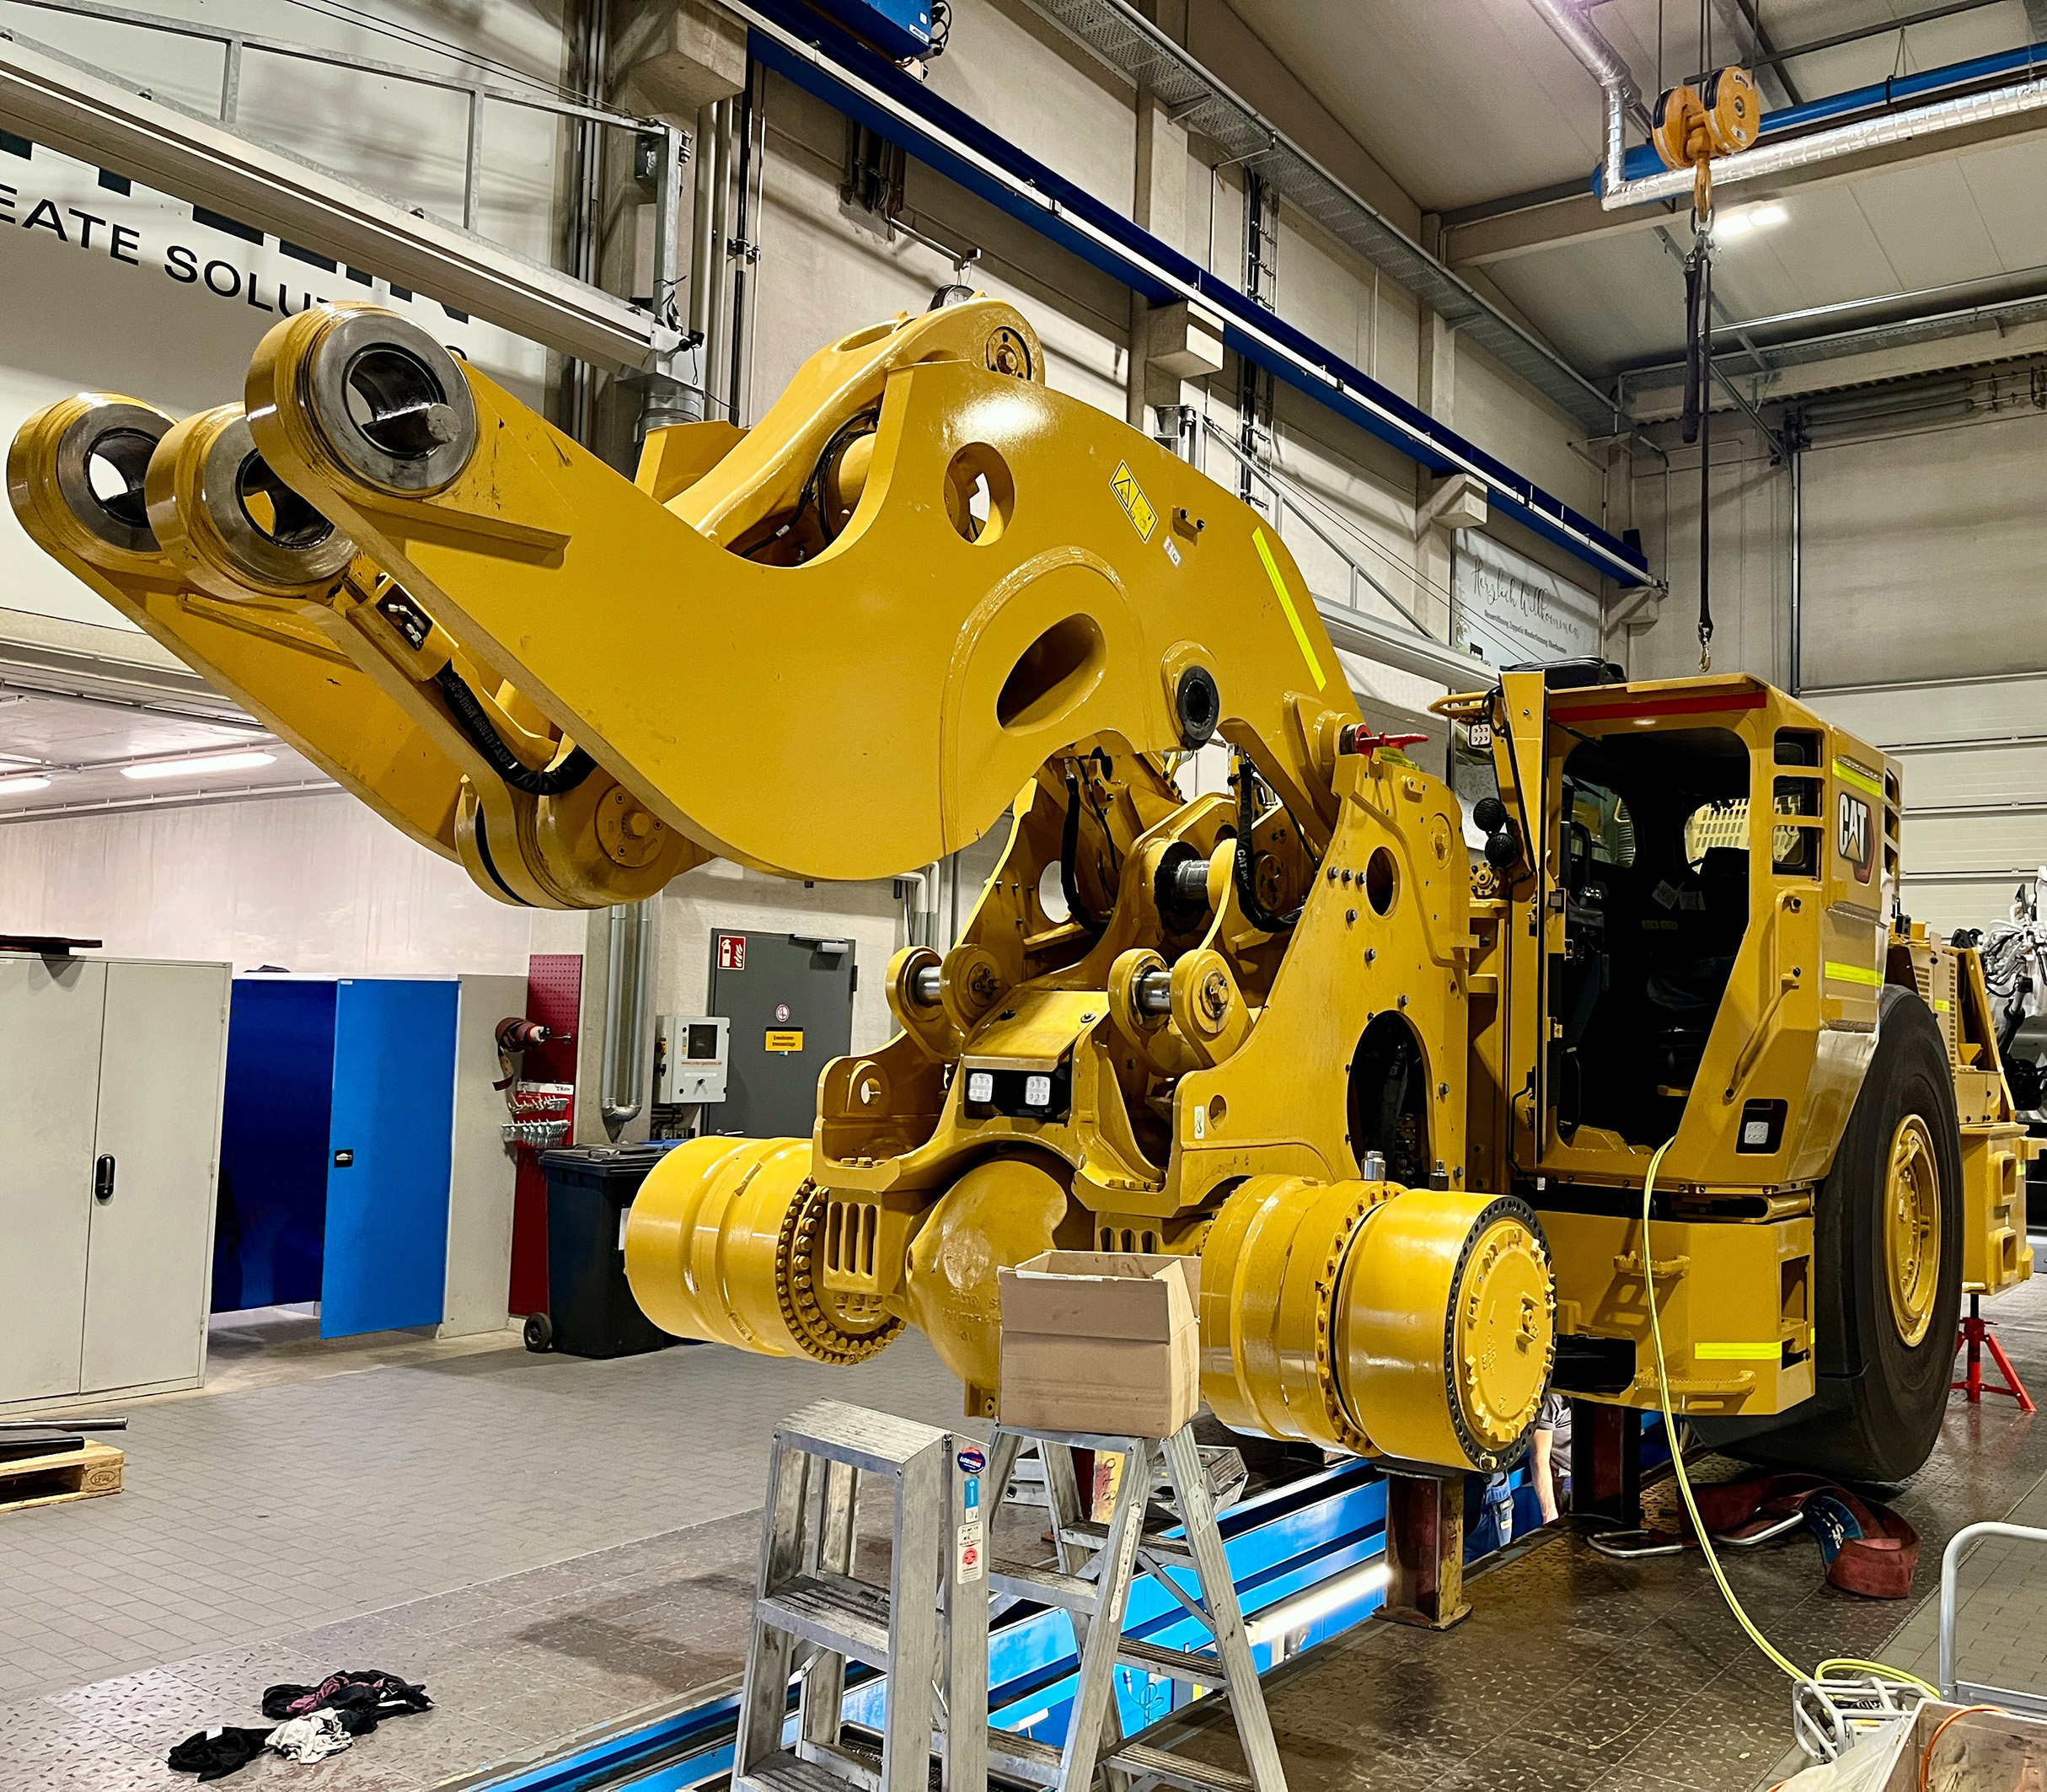
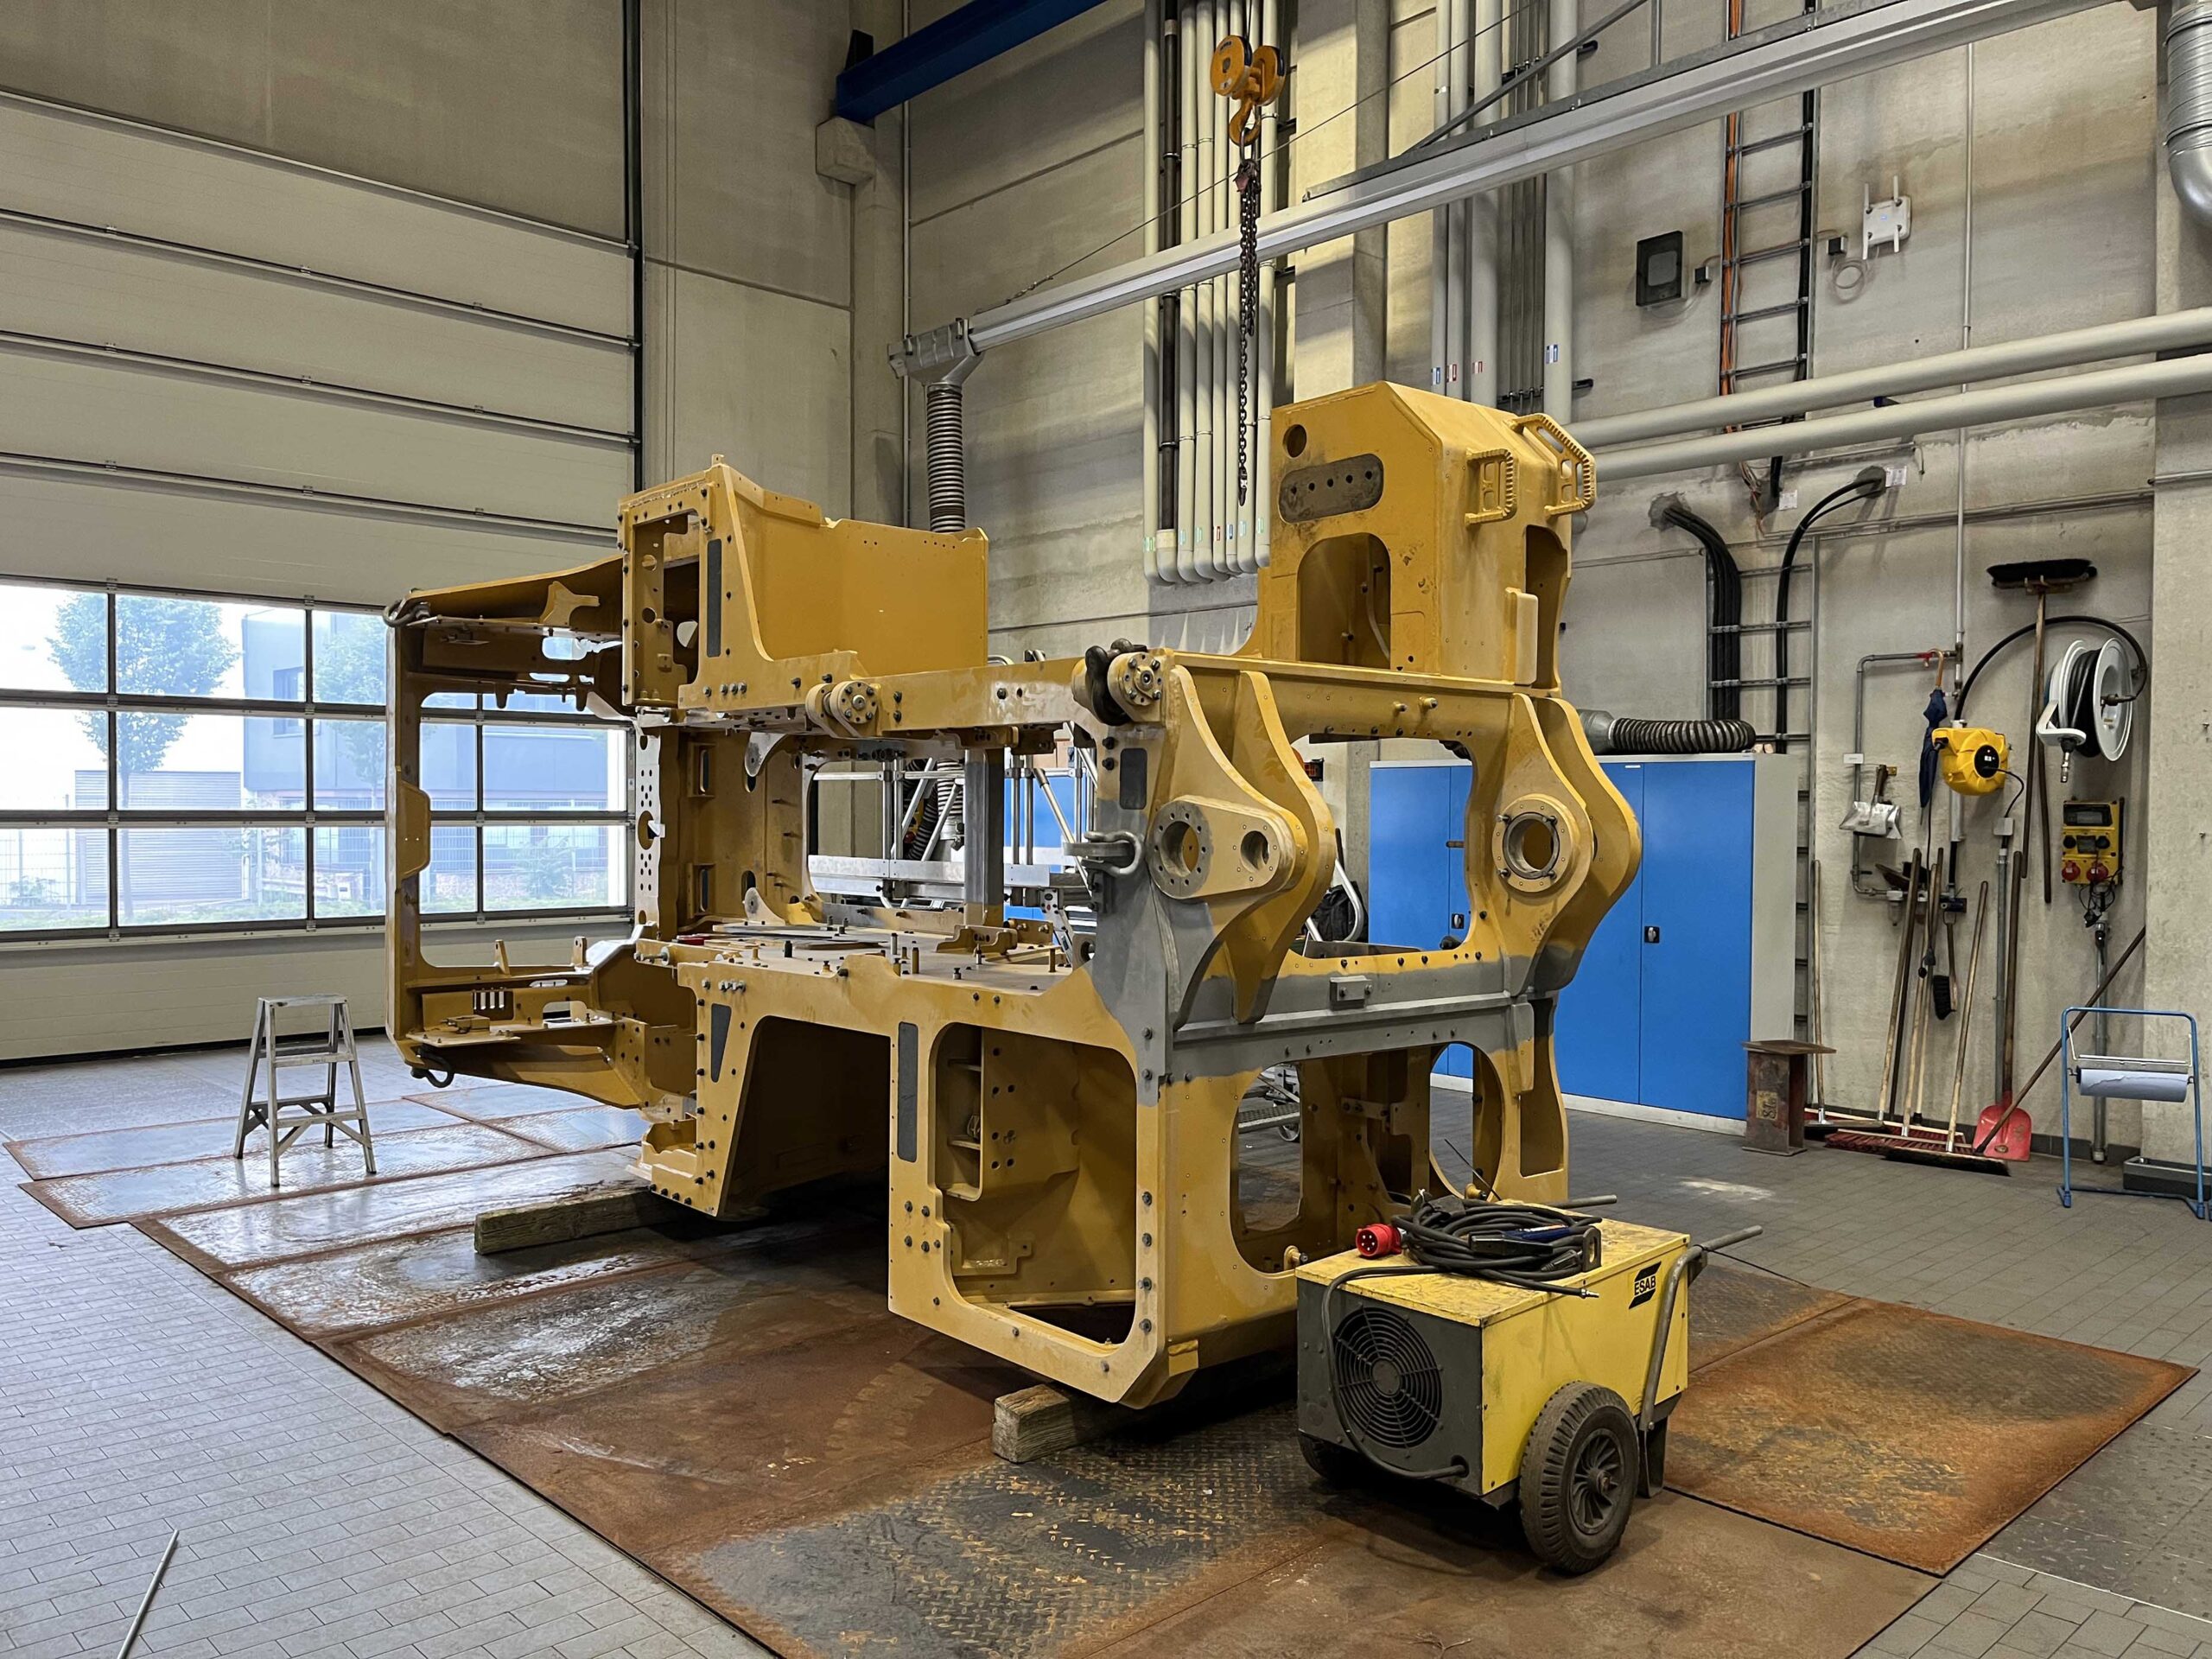
Viel Aufwand steckte auch in der Kommissionierung, die ganze drei Tage beanspruchte. Rund 60 Packstücke wurden für den Weg zum Bergwerk Borth unter Tage vorbereitet. Viele kleinere Komponenten kamen auf Paletten. Für deren Sicherung entstanden eigens angepasste Holzkonstruktionen. Größere Einheiten wie Hubgerüst, Achsen, Kabine, Kühlerpaket, Elektromotor und Reifen konnten komplett transportiert werden. Andere Baugruppen mussten nochmals getrennt werden. So wurde beispielsweise der Motor vom Generator- und Pumpenstrang separiert. Selbst die Schaufel war zu groß. Ihre knapp 1,2 Tonnen schwere Schneide wurde herausgetrennt und separat transportiert, sodass die übrige Schaufel dann noch knapp sieben Tonnen schwer war. Damit war sie das schwerste Packstück des gesamten Transports, während das schwerste Bauteil der eigentlichen Maschine das 6,7 Tonnen schwere und fast vier Meter lange Hubgerüst bildete. Auch die Betriebsstoffe verlangten besondere Aufmerksamkeit und mussten so vorbereitet werden, dass während des Transports kein Öl austreten konnte. Rund 250 Verschlussstopfen und Verschlussplatten dichteten Schläuche und Öffnungen ab. Entleert wurden das Kühlsystem und der Hydrauliktank. Die Flüssigkeiten wurden separat in Fässern befördert.
Für den R2900 XE endete die vertikale Reise auf 742 Metern. Zuerst kamen Schaufel, Reifen, Kippzylinder und Verkleidungsteile nach unten. Es folgten Kabine, Kühlerpaket, Dieseltank und Abgasanlage. Dann Elektromotor, Generator und Pumpenstrang, anschließend Hinterachse, Hubgerüst, Hubzylinder und Vorderachse. Besonders aufwendig waren Kühlerpaket und Elektromotor, was weniger an deren Gewicht als an den extrem beengten Einbauverhältnissen lag.
Millimeterarbeit durch den Schacht
Während die Rahmenteile mit bis zu vier Metern pro Sekunde durch den Schacht befördert werden konnten, war bei der Schaufel dagegen Schleichfahrt angesagt. Das war am Ende Millimeterarbeit. Die knapp sieben Tonnen schwere Schaufel war 1,945 Meter lang, der zur Verfügung stehende Platz betrug 1,95 Meter. Dazwischen: gerade einmal fünf Millimeter Luft zwischen Schaufel und Förderkorbwand an der engsten Stelle. Viel knapper lässt sich eine Baumaschine kaum an ihren Einsatzort bringen. Auch beim Heck der Maschine spielten Zentimeter eine Rolle. „Das Bauteil musste aufrecht in den Förderkorb gehängt werden. Es verdrehte sich dabei etwas ungünstig, sodass kaum Spielraum blieb. Aber auch das wurde schließlich von der Transportkolonne der Schachtanlage geschafft“, so Andreas Gärmer.
Selbst die Montagebedingungen mussten auf das Projekt zugeschnitten werden. Für die Arbeiten wurde ein zehn Fuß großer Container in der Mitte geteilt, durch den Schacht nach unten transportiert und unter Tage wieder zusammengeschweißt. Werkzeuge und Materialien gelangten in Kunststoffboxen mit nach unten. Zwei Schweißgeräte, die zuvor komplett überprüft und elektrisch für den Untertageeinsatz abgenommen wurden, hatten eine Schlüsselrolle.
Hinter dem Projekt stand permanent ein Team von Zeppelin. Neben Andreas Gärmer und Haci Bulut gehörten dazu der stellvertretende Außendienstmeister und Projektleiter Robin Kirsch sowie die Servicetechniker Patrick Slongo, Hendrik Venhoff und Dennis Löwen. Letzterer wurde für die Dauer der Demontage- und Montagearbeiten zur Unterstützung des Projekts abgestellt. Er brachte besondere Erfahrung unter Tage mit: Seit vielen Jahren betreut er K+S im Verbundwerk Werra. Je nach Arbeitsphase wurden die Servicemitarbeiter wie er durch die geprüften Schweißer Dominik David, Klaus Frönd, Luca Hermanns und Corvin Zerfowski verstärkt. Die schweißtechnische Ausführung wurde von den beiden Schweißfachingenieuren Philip Hornby und Andreas Gärmer beaufsichtigt. An der Umsetzung waren Spezialisten aus mehreren Zeppelin Niederlassungen und Fachbereichen beteiligt, darunter Mitarbeiter aus Außendienst und den Werkstätten in Oberhausen, Köln, Hamm und Eschweiler sowie Fachleute aus Hydraulikspezialisierung, Service-Technik-Schulung wie der Produktspezialist Sebastian Angermeier und 3D-Scan-Experte Martin Hirsch, Mitarbeiter der Garantieabteilung und Ersatzteilversorgung. Bei Servicetechniker Robin Kirsch liefen viele Fäden des Projekts zusammen. Er leitete die Demontage und den späteren Wiederaufbau des R2900 XE und hatte wesentliche Teile der Vorplanung in der Hand. Dazu gehörten die Personal- und Einsatzplanung ebenso wie die Ermittlung des Werkzeug- und Werkstattbedarfs, die Koordination der Transporte und die Abstimmung der Termine und Arbeitsabläufe mit K+S. Darüber hinaus bereitete er kundenspezifische Umbauten vor, koordinierte Ersatzteilbestellungen und Verpackungsmaterial und arbeitete bei der Planung der Trenn- und Schweißarbeiten eng mit den Schweißaufsichtspersonen zusammen. Technische Fragen stimmte er direkt mit den Ansprechpartnern bei Caterpillar ab und kümmerte sich um die Dokumentation des gesamten Projekts.
Festgelegter Schweißplan
Unter Tage musste sich zeigen, ob die monatelange Planung aufging: Die getrennten Rahmenteile sollten wieder zu einem passgenauen Maschinenrahmen werden. Sie wurden mithilfe der eigens angefertigten Montagelehren und der zuvor gesetzten Fixpunkte ausgerichtet und zunächst geheftet. Anschließend wurden sie nach dem vorab festgelegten Schweißplan wieder miteinander verschweißt. Genau hier lag eine der größten technischen Herausforderungen des gesamten Projekts. Denn der Rahmen besteht aus hochfestem Feinkornbaustahl. Der Werkstoff stellt beim Brennschneiden, Heften und Schweißen besondere Anforderungen an die Temperaturführung. Das Material musste vorgewärmt werden; beim anschließenden mehrlagigen Schweißen musste zugleich eine definierte Temperaturspanne eingehalten werden. Wurde das Material zu heiß, bestand die Gefahr, dass sich sein Gefüge und damit seine gewünschten Festigkeitseigenschaften verändern. Deshalb musste die Zwischenlagentemperatur regelmäßig kontrolliert werden. Näherte sie sich der zulässigen Höchstgrenze, wurden die Arbeiten unterbrochen und das Material musste abkühlen. Erst nach Erreichen der unteren Temperaturgrenze konnte weitergeschweißt werden. Gerade deshalb war der Zweischichtbetrieb beim Zusammenfügen des Rahmens unter Tage nicht nur eine Frage des Zeitplans. Er sollte einerseits den Schweißprozess zeitlich verkürzen, andererseits aber auch das Material schonen: Durch den möglichst kontinuierlichen Arbeitsablauf ließ sich vermeiden, dass der Rahmen unnötig häufig vollständig erwärmt und wieder abgekühlt werden musste. Schweißen wurde damit zu einer Arbeit im ständigen Wechsel zwischen Wärmeeintrag, Abkühlung und Kontrolle. Doch die Werkstoffeigenschaften waren nur die eine Seite. Hinzu kam ein zweiter Effekt: Jede Schweißnaht bringt Wärme in den Rahmen ein. Beim anschließenden Abkühlen entstehen Schrumpfspannungen, die wiederum die Geometrie verändern können. An einer Maschine, bei der Motor, Getriebe, Generator und zahlreiche weitere Bauteile anschließend wieder exakt an ihre vorgesehenen Positionen passen müssen, können bereits kleine Abweichungen entscheidend sein. Deshalb kam es nicht nur darauf an, wie geschweißt wurde, sondern auch in welcher Reihenfolge. Über Schweißnahtgeometrie, definierte Schweißfolgen und eine gezielte Wärmeführung mit Strichraupentechnik sollten Verformungen auf ein Minimum begrenzt werden.
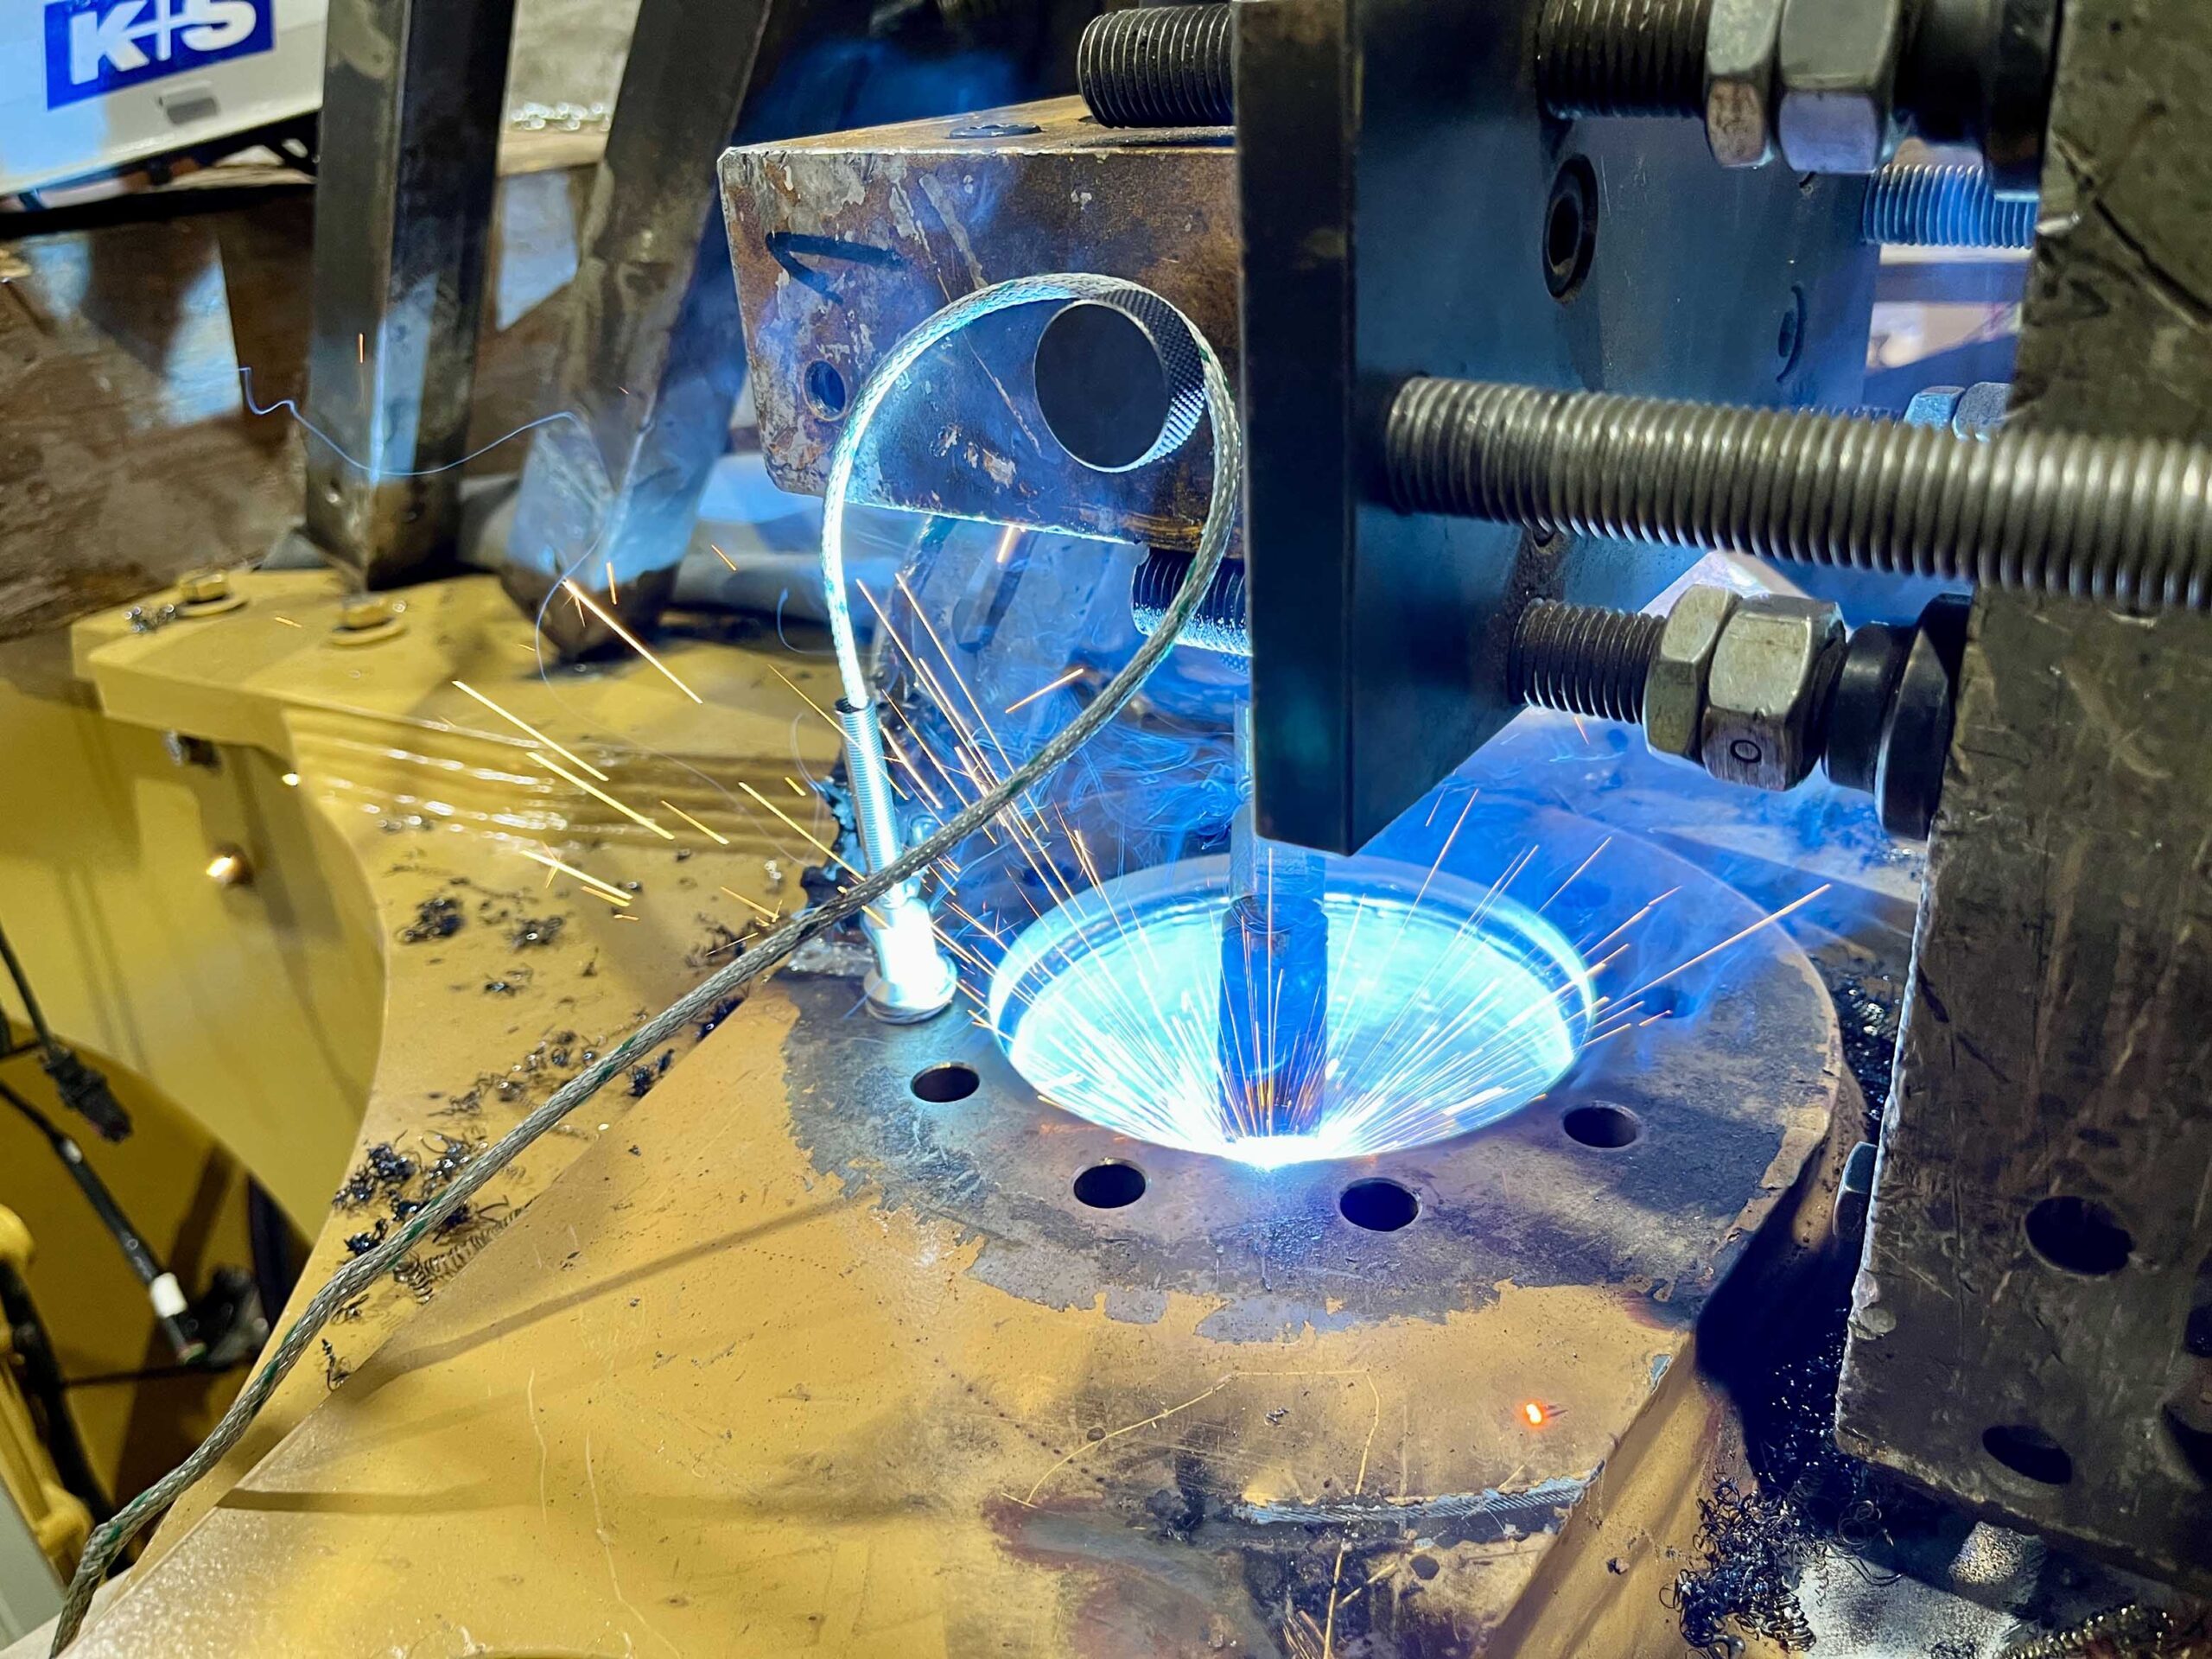
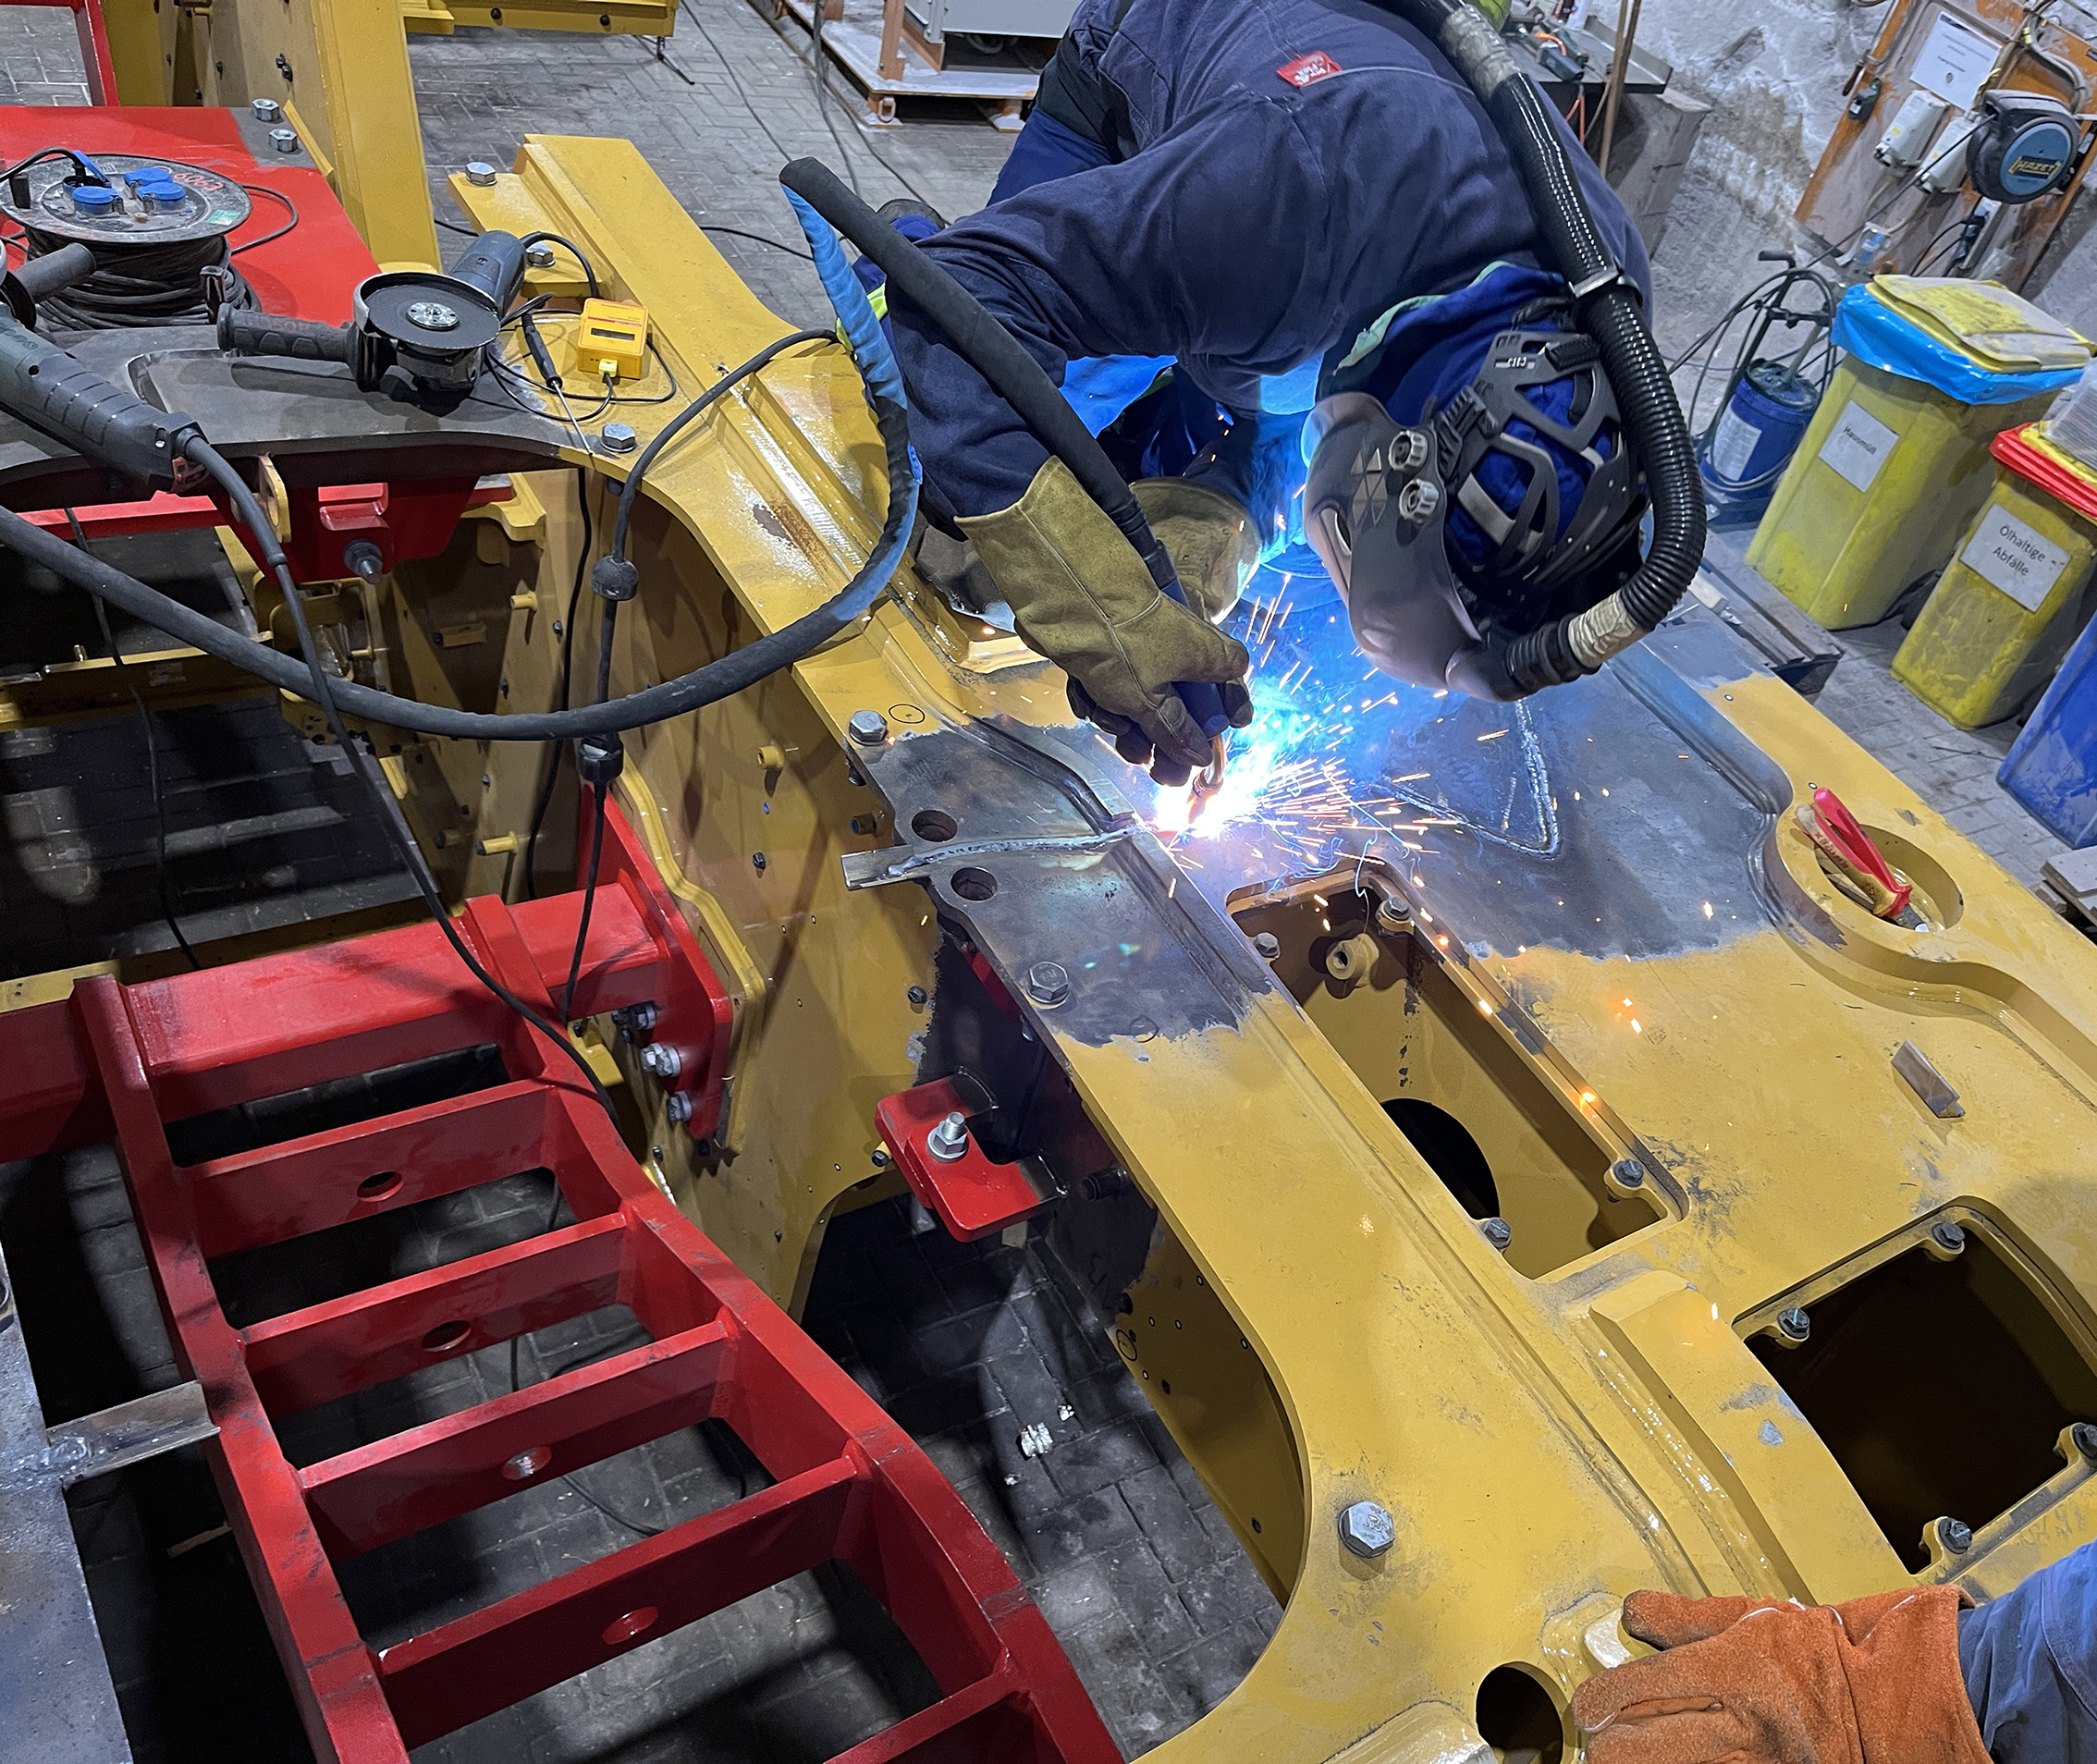
Schweißarbeiten über und unter Tage. Fotos: Zeppelin
Während am Hauptrahmen gearbeitet wurde, entstand parallel der Vorderwagen mit Hubgerüst. Auch die zuvor abgetrennte Schneide der Schaufel wurde wieder mit dem Grundkörper verschweißt. Schritt für Schritt näherte sich der Cat R2900 XE damit wieder seinem ursprünglichen Zustand. Doch Vertrauen auf Augenmaß allein reichte nicht. Nun musste sich zeigen, ob die Millimeterarbeit tatsächlich aufgegangen war. Nach Abschluss der Schweiß- und Richtarbeiten wurde der Rahmen deshalb vollständig mit dem 3D-Scanner vermessen. Nun ließ sich der Ist-Zustand mit den Daten vergleichen, die unmittelbar vor dem Zerschneiden des Rahmens aufgenommen worden waren. Toleranzen und Maßabweichungen konnten so erfasst und Bereiche außerhalb der zulässigen Toleranzen gerichtet werden. Erst danach konnten die Fixpunkte und Montagelehren entfernt, die Schweißnahtbereiche mechanisch gereinigt und der gesamte Rahmen geschliffen sowie für die Lackierung vorbereitet werden. Aus den Rahmenteilen war wieder ein Maschinenrahmen geworden.
Die anschließende Endmontage folgte im Wesentlichen der Demontage in umgekehrter Reihenfolge. Motor, Generator, Inverter, Kühler, Leitungen, Steuergeräte und die zahlreichen weiteren Komponenten kehrten an ihre vorgesehenen Positionen zurück. Der Vorderwagen mit Hubgerüst wurde am Knickgelenk mit dem Hauptrahmen verbolzt. Kabine und Räder kamen hinzu. Dabei galten wieder die Montagevorgaben von Caterpillar, insbesondere die vorgeschriebenen Drehmomente der Verbindungen waren einzuhalten. Dann kam der Augenblick, auf den die wochenlange Arbeit hinausgelaufen war: Aus den einzelnen Bauteilen war wieder ein Cat R2900 XE geworden. Bevor die Maschine ihren Betrieb aufnehmen konnte, folgte die technische Kontrolle. Unter anderem wurden Ölstände geprüft und bei Bedarf ergänzt sowie eine Isolationsprüfung des Hochvoltsystems vorgenommen. Es folgten Probelauf, Funktions- und Dichtheitsprüfung. Anschließend konnten erste Abdeckungen montiert werden. Ein externer Anbieter installierte zusätzlich eine Feuerlöschanlage.
Dann rollte die Maschine zu den ersten Testfahrten im Bergwerk Borth. Dort soll der Cat R2900 XE mit seinem dieselelektrischen Antrieb auch einen effizienten Betrieb ermöglichen und dazu beitragen, Emissionen zu reduzieren. Der Untertage-Fahrlader ist technisch auf einen späteren ferngesteuerten beziehungsweise autonomen Betrieb vorbereitet. Perspektivisch spielt auch die Vernetzung eine Rolle. Technisch ist ein Remote-Service möglich. „Der Einsatzort der Maschine liegt mehrere hundert Meter unter der Erde. Daher ist es sinnvoll, per Ferndiagnose technische Probleme möglichst früh zu erkennen“, so Andreas Gärmer. Geplant ist, dass Zeppelin und K+S vorab kritische Komponenten identifizieren und in einen vorbeugenden Wartungsplan aufnehmen. Für den dauerhaften Service ist die Zeppelin Niederlassung Oberhausen mit einem Team von sechs fachkundigen Technikern vorgesehen, die dafür sorgen, dass der neue Cat R2900 XE nach der aufwendigen Reise an seinen Einsatzort nun zuverlässig das tut, wofür er gebaut wurde: Steinsalz zu fördern.
Oktober 2026